Какие допуски реально выдержать на производстве
» alt=»» loading=»lazy»>
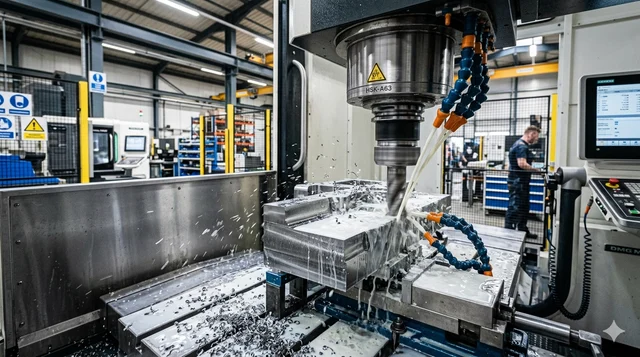
В современном промышленном секторе производство работ неизменно сталкивается с вопросом баланса между теоретической точностью чертежа и физическими возможностями оборудования. Каждый инженер знает, что задать минимальный допуск на бумаге легко, но обеспечить его реальное исполнение в условиях цеха — задача гораздо сложнее. Когда на предприятие поступает сложный заказ, первый наряд, который получает мастер, требует четкого понимания: позволяют ли имеющиеся мощности выдержать заданные параметры без критического роста брака.
Качественное производство деталей невозможно без строгого соблюдения правил и технологических стандартов. Однако на практике производство высокоточных изделий часто упирается в естественные ограничения материалов и инструмента. В этой статье мы разберем, какие значения допуска считаются достижимыми, как организована система охраны труда при выполнении работ с повышенной опасностью и почему избыточная точность может принести лишь финансовые потери для бизнеса.
Для успешной организации процесса важно, чтобы руководитель и технический специалист говорили на одном языке. Мы проанализируем реальные кейсы, где правильный допуск позволил ускорить выполнение работ, сохранив при этом высокий уровень качества. Вне зависимости от того, используется ли электронно-цифровое управление или классические станки, грамотный подход к нормированию остается важным фактором стабильного производства. Введение
Нужен расчёт металлообработки по чертежам или консультация?
Оставьте контакты — оценим задачу и перезвоним в рабочее время. Консультация бесплатная.
Что такое точность изготовления и почему 100% попадание в чертеж невозможно
В теории инженерной графики любая линия на мониторе компьютера совершенна, но реальное производство всегда имеет дело с физическими ограничениями. Когда выдается наряд на изготовление партии деталей, важно понимать: идеальное соответствие номинальному размеру — это математическая абстракция. На практике каждый допуск определяет границы допустимой погрешности, внутри которых деталь считается годной для выполнения своих функций.
Почему же невозможно добиться абсолютного нуля в отклонениях? Даже если наряд предполагает использование самого современного оборудования, в игру вступают факторы, которые нельзя полностью исключить. Любой допуск в чертеже учитывает суммарное влияние этих переменных, а мастер, принимающий наряд, обязан соотносить требования конструктора с реальностью цеха.
Ключевые причины возникновения отклонений
- Термическое расширение: в процессе работ металл нагревается и меняет свои геометрические размеры.
- Упругая деформация: под воздействием сил резания деталь и инструмент немного смещаются.
- Износ инструмента: каждый следующий проход резца или фрезы чуть менее точен, чем предыдущий, что плавно меняет фактический допуск.
- Погрешности оборудования: люфты в осях и биение шпинделя создают микроскопические колебания.
Грамотная подготовка к выполнению работ подразумевает, что допуск назначается исходя из назначения детали. Если конструктор требует необоснованно высокой точности там, где она не нужна, это неоправданно усложняет наряд и увеличивает время цикла. Профессиональный подход заключается в том, чтобы допуск был «необходимым и достаточным».
Таким образом, точность — это всегда компромисс. Каждый раз, когда открывается наряд на сложную позицию, технолог оценивает риски выхода за установленный допуск. Понимание того, что 100% попадание в «номинал» невозможно, позволяет правильно выстроить контроль качества и гарантировать, что все допуски будут соблюдены в пределах допуска, обеспечивая собираемость и работоспособность механизма.
Основные факторы, влияющие на реальные допуски в металлообработке
Реальный допуск, который получается на выходе после завершения всех стадий работ, складывается из множества переменных. Даже если наряд четко регламентирует параметры, внешняя среда и специфика оборудования вносят свои коррективы. Понимание этих факторов позволяет правильно оценить возможности производства и не допустить срыва сроков из-за невыполнимых требований.
Технологические и механические аспекты
В первую очередь на допуск влияет состояние станочного парка. Износ направляющих, люфты в подшипниках и точность позиционирования напрямую определяют, насколько успешно будет закрыт производственный наряд. Однако даже на новом оборудовании возникают нюансы:
- Режимы резания: высокая скорость подачи увеличивает производительность работ, но может негативно повлиять на чистоту поверхности и итоговый допуск.
- Квалификация персонала: опыт тех специалистов, которые выполняют наряд, определяет правильность выбора оснастки и настройки инструмента.
- Стабильность материала: внутренние напряжения в металле могут «повести» деталь после снятия со станка, из-за чего установленный допуск будет нарушен.
Влияние внешней среды и оснастки
Температурный режим в цехе играет критическую роль. Если наряд требует микронной точности, а производство не оснащено системой климат-контроля, линейное расширение металла сделает соблюдение жесткого значения допуска невозможным. Также стоит учитывать жесткость системы «станок-приспособление-инструмент-деталь».
| Группа факторов | Влияние на результат | Как минимизировать риски |
|---|---|---|
| Инструментальные | Смещение размера из-за износа кромок | Своевременная замена и учет коррекции в программе |
| Температурные | Изменение геометрии при нагреве | Охлаждение СОЖ и термостабилизация заготовок |
| Человеческие | Ошибки при базировании и замерах | Автоматизация контроля и четкий регламент работ |
Планируя производство, важно помнить: каждый дополнительный квалитет точности усложняет наряд и требует более дорогих методов контроля. Оптимальный допуск — это тот, который обеспечивает функциональность изделия при минимально необходимых затратах на организацию работ. Тщательный анализ всех факторов позволяет выдавать в наряд только те задачи, которые производство способно выполнить стабильно и качественно.
» alt=»» loading=»lazy»>
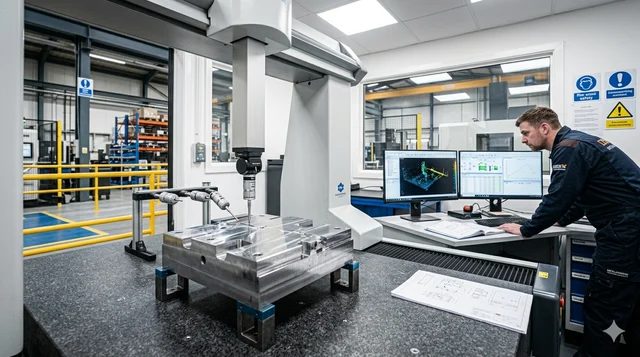
Для того чтобы упорядочить производство работ и обеспечить взаимозаменяемость деталей, во всем мире используются системы допусков и посадок. В нашей стране базой являются стандарты ГОСТ, которые во многом гармонизированы с международными нормами ISO. Когда инженер формирует наряд на изготовление продукции, он опирается на так называемые квалитеты — степени точности, которые определяют величину допуска в зависимости от номинального размера.
Единая система допусков и посадок (ЕСДП) выделяет 20 квалитетов. Чем меньше число квалитета, тем жестче допуск и тем выше требования к квалификации персонала и точности оборудования. На практике заказ на обработку по высокому классу точности выдается только для наиболее ответственных узлов.
Приступая к выполнению работ, технолог сопоставляет требования ГОСТ с возможностями конкретных станков. В таблице ниже приведено примерное соответствие типов обработки и достижимых уровней точности.
Важно учитывать, что допуск по ISO и ГОСТ определяет не только линейные размеры, но и требования к форме и расположению поверхностей. Если наряд предполагает серийное производство, соблюдение стандартов становится критически важным для прохождения технического контроля. Использование общепринятых норм позволяет заказчику и исполнителю однозначно трактовать требования, исключая споры о качестве выполненных работ.
Помните, что каждый наряд на высокоточную деталь должен быть обоснован техническим расчетом. Излишнее завышение требований к точности сверх стандартов ISO лишь увеличивает накладные расходы и замедляет запуск изделия в серию.
Для эффективного планирования производственных процессов необходимо опираться на конкретные цифры. Когда наряд передается в цех, мастер должен четко понимать, какой допуск является стандартным для данного типа оборудования, а какой потребует особых усилий и повышенного внимания. Ниже представлена сводная информация, которая поможет сориентироваться в возможностях современного ЧПУ-парка при выполнении работ различной сложности.
Стоит учитывать, что указанный допуск достижим при условии использования качественного инструмента и исправного оборудования. Если наряд подразумевает обработку труднообрабатываемых сплавов или тонкостенных деталей, значения могут корректироваться в сторону увеличения.
При массовом производстве работ важно не просто «поймать» размер на одной детали, а обеспечить стабильный допуск на всей серии. Часто наряд на большую партию ограничивает возможности по точности из-за естественного износа режущих кромок.
Опытный заказчик всегда уточняет, какой допуск является «комфортным» для конкретного производства. Это позволяет выполнить заказ быстрее и с минимальным процентом брака. Помните, что попытка достичь прецизионных значений там, где достаточно стандартных, ведет к росту себестоимости работ без видимого улучшения эксплуатационных свойств изделия.
Стандарты точности по ГОСТ и ISO для разных видов промышленного производства
Основные системы стандартизации
Соответствие методов обработки и точности
Метод обработки
Типичный квалитет (ISO/ГОСТ)
Реальный допуск (пример для Ø50 мм)
Черновое точение
IT12–IT14
±0,150 мм
Чистовое фрезерование
IT9–IT11
±0,045 мм
Тонкое точение и шлифование
IT6–IT8
±0,010 мм
Прецизионное хонингование
IT5
±0,005 мм
Таблица достижимых допусков для ЧПУ-фрезеровки и токарных работ
Средние показатели точности для металлообработки
Тип операции
Стандартный допуск (мм)
Прецизионный допуск (мм)
Сложность выполнения
Токарная обработка (диаметр)
±0,020
±0,005
Требует тонкой настройки и контроля температуры
Фрезерование (линейные размеры)
±0,050
±0,015
Зависит от жесткости закрепления и вылета фрезы
Сверление отверстий
±0,100
±0,030
Для высокой точности требуется последующее развертывание
Растачивание
±0,015
±0,005
Стандарт для посадочных мест под подшипники
Факторы, влияющие на удержание размера в партии
» alt=»» loading=»lazy»>
Даже если производственный наряд попадает в руки опытного мастера, физика процесса диктует свои условия. Не каждый металл готов «держать» заданный допуск, и не любая форма позволяет инструменту работать стабильно. В металлообработке существует прямая зависимость: чем сложнее конфигурация изделия и капризнее материал, тем выше риски отклонений при выполнении работ.
Разные сплавы по-разному реагируют на механическое воздействие. Когда оформляется наряд на обработку, технологи обязательно учитывают следующие свойства:
Геометрия детали часто становится барьером, который не преодолеть даже на самом точном станке. Существуют «критические зоны», где выдержать жесткий допуск технически крайне сложно:
Для минимизации проблем рекомендуется проводить предварительный аудит КД. Если наряд подразумевает изготовление детали со сложной геометрией, лучше заранее согласовать расширенный допуск в тех местах, которые не влияют на работоспособность узла. Это упростит производство и снизит время выполнения работ.
Понимание связи между материалом и точностью позволяет грамотно составить наряд-допуск и избежать ситуации, когда оборудование работает на пределе возможностей, выдавая высокий процент брака. Реалистичный взгляд на свойства материалов — залог успешной реализации любого инженерного проекта в установленный срок.
Как сложность геометрии и свойства материала ограничивают точность детали
Влияние характеристик материала на допуск
Геометрические ограничения точности
Взаимосвязь между жесткостью допусков и итоговой стоимостью производства
Нужена консультация действующего специалиста?
Оставьте контакты — сами вам пеерзвоним.
Когда оформляется наряд на изготовление, важно понимать, что ужесточение требований к размерам увеличивает затраты не линейно, а экспоненциально. Если стандартный допуск позволяет использовать универсальное оборудование, то прецизионный уровень требует пересмотра всей цепочки производства работ.
Почему высокая точность стоит дорого?
Рост цены за единицу продукции при переходе на более жесткий квалитет обусловлен несколькими критическими факторами. Руководитель проекта должен учитывать их еще на этапе планирования, чтобы наряд-допуск на производство не стал причиной убытков.
- Дорогостоящее оборудование: для удержания минимальных отклонений требуются станки высокого класса точности с минимальным износом.
- Расход инструмента: чтобы выдержать строгий допуск, инструмент приходится менять значительно чаще, не дожидаясь его критического затупления.
- Время цикла: выполнение работ на чистовых режимах требует малых подач и скоростей, что увеличивает время, которое деталь проводит на станке.
- Контроль и измерения: наряд на высокоточные изделия подразумевает использование дорогостоящих измерительных машин (КИМ) и привлечение специалистов высокой квалификации.
Сравнение затрат в зависимости от точности
Для наглядности можно рассмотреть примерную зависимость стоимости производства одной и той же детали при разных требованиях к точности.
| Квалитет (точность) | Условный допуск | Рост стоимости (%) | Типичное оборудование |
|---|---|---|---|
| IT12–IT14 | ±0,150 мм | Базовая (100%) | Универсальные станки, черновая обработка |
| IT9–IT11 | ±0,050 мм | +30–50% | Стандартные ЧПУ станки |
| IT7–IT8 | ±0,015 мм | +100–200% | Прецизионные ЧПУ, высококачественная оснастка |
| IT5–IT6 | ±0,005 мм | +500% и выше | Шлифовальные, доводочные станки, термостабилизация |
Основная цель грамотной организации труда — найти «золотую середину». Избыточный допуск — это неоправданные потери ресурсов предприятия. Если функционал узла позволяет работать с отклонением в 0,1 мм, назначать в наряд точность в 0,01 мм экономически нецелесообразно.
Таким образом, допуск напрямую определяет рентабельность изделия. Перед тем как выдать финальный наряд в цех, рекомендуется еще раз проверить, насколько обоснованы установленные требования и не приведут ли они к резкому удорожанию без реальной необходимости для конечного потребителя.
» alt=»» loading=»lazy»>
Качественная подготовка документов — это фундамент, на котором строится все производство. Когда конструктор закладывает в проект необоснованно жесткий допуск, он автоматически повышает риски возникновения брака. Оптимизация чертежей позволяет не только упростить выполнение работ, но и сделать наряд на изготовление более понятным и исполнимым для цеховых служб. Грамотный подход к документации исключает ситуации, когда время тратится на «вылавливание» микронов там, где они не влияют на работоспособность изделия.
Чтобы наряд выполнялся без сбоев, документация должна соответствовать реальным возможностям парка оборудования. Основная информация в чертеже должна быть сбалансированной. Вот несколько правил, которые помогают снизить количество дефектных деталей:
Перед тем как выдать наряд в работу, опытный технолог проводит анализ критических узлов. Если допуск на свободный размер указан по высокому квалитету, его стоит пересмотреть. В таблице ниже показаны типичные ошибки в документации и способы их решения.
Эффективная организация труда предполагает тесную связь между конструкторским отделом и производством. Если специалист, разработавший документ, понимает, какими инструментами будет выполняться работа, он сможет заложить такой допуск, который будет реально выдержать без лишних затрат. Это позволяет значительно снизить срок освоения новых изделий и минимизировать финансовые потери компании.
Помните, что каждый наряд на исправление брака — это результат недоработки на этапе проектирования. Своевременная проверка схем и учет производственных факторов позволяют выпускать качественную продукцию в строгом соответствии с графиком.
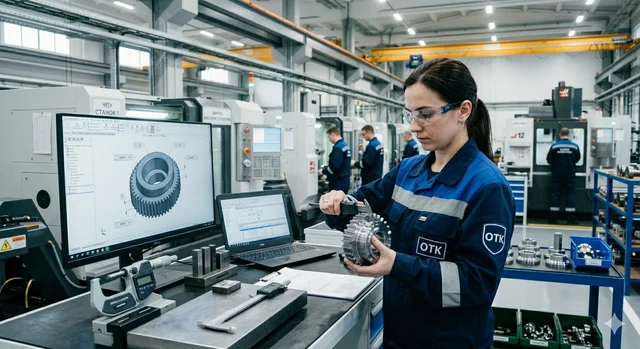
Даже идеально выполненная работа теряет смысл, если ее результат невозможно подтвердить объективными данными. Когда наряд на изготовление завершен, наступает критический этап — проверка соответствия фактических размеров тем значениям, которые заложены в допуск. Система контроля качества на современном предприятии определяет, пойдет ли деталь в сборку или будет отправлена в изолятор брака.
Выбор средств измерения напрямую зависит от того, какой допуск указан в документации. Использовать обычный штангенциркуль там, где требуется микронная точность, — это грубое нарушение правил организации труда. Для обеспечения достоверности данных применяются различные категории инструментов:
Чтобы контроль не стал «бутылочным горлышком», замедляющим производство, важно правильно распределить обязанности. Контроль может проводиться непосредственно на рабочем месте оператором (самоконтроль) или специалистами службы ОТК.
Важным аспектом является регистрация результатов. Информация о замерах должна заноситься в специальный журнал или электронную систему учета. Это позволяет отследить, как меняется допуск в течение смены и вовремя провести техническое обслуживание оборудования. Если наряд выполняется в рамках гособоронзаказа или для авиационной промышленности, каждый допуск подтверждается официальным протоколом измерений.
Помните, что точность измерения должна быть в несколько раз выше, чем допуск самой детали. Только при соблюдении этого условия можно гарантировать, что выполненные работы соответствуют мировым стандартам качества, а предприятие сохраняет свою репутацию надежного поставщика.
Когда компания передает изготовление деталей на аутсорсинг, она ищет не просто исполнителя, а партнера, способного гарантировать заявленный допуск на каждом этапе. Контрактное производство — это возможность получить доступ к технологиям, которые сложно и дорого внедрять внутри собственного предприятия. Правильная организация процесса позволяет заказчику закрыть наряд на сложные изделия, не вкладываясь в покупку оборудования и обучение персонала.
Проверенный производитель выстраивает работу так, чтобы любой допуск был подтвержден метрологически. В отличие от небольших мастерских, крупные площадки обеспечивают стабильный уровень качества за счет системного подхода:
Сотрудничество с экспертами позволяет избежать ситуации, когда наряд на производство превращается в бесконечную череду правок и переделок. Профессионалы часто дают ценные рекомендации по изменению КД, чтобы сделать допуск более технологичным без потери функционала.
Выбирая контрактного производителя в России, вы получаете возможность использовать ресурсы предприятия, которое уже прошло путь настройки сложных технологических процессов. Это позволяет вашей команде сосредоточиться на проектировании и продажах, переложив ответственность за соблюдение правил и стандартов точности на надежного партнера. В конечном итоге, правильно выбранный исполнитель — это гарантия того, что каждый допуск будет соблюден, а каждый наряд выполнен точно в срок.
Оптимизация конструкторской документации для снижения процента брака
Принципы технологичности чертежа
Как сократить потери через корректировку КД
Проблема в чертеже
Последствия для производства
Метод оптимизации
Назначение допуска «по умолчанию»
Излишняя точность на неответственных участках
Применение общих допусков по ГОСТ 30893.1
Недостаточно мест для базирования
Погрешность при переустановке детали
Введение технологических баз для фиксации
Противоречивые требования
Невозможность закрыть наряд из-за конфликта размеров
Упрощение схемы простановки размеров
Контроль качества и методы измерения готовых изделий на производстве
Инструментарий для проверки точности
Организация процесса приемки
Метод контроля
Когда применяется
Преимущества
Сплошной
Для ответственных деталей и малых партий
Гарантирует 100% отсутствие брака в поставке
Выборочный
При серийном производстве работ
Экономит время и снижает затраты на выполнение наряда
Статистический (SPC)
Для мониторинга стабильности процесса
Позволяет заметить уход размера до того, как размер выйдет за допуск
Преимущества работы с проверенным контрактным производителем
Профессиональный подход к точности
Экономическая выгода и оптимизация
Что получает заказчик
Влияние на бизнес
Гарантированный допуск
Отсутствие проблем при сборке конечного изделия
Прозрачный наряд на работы
Точное планирование бюджета и сроков реализации проекта
Снижение процента брака
Минимизация потерь на материалах и логистике
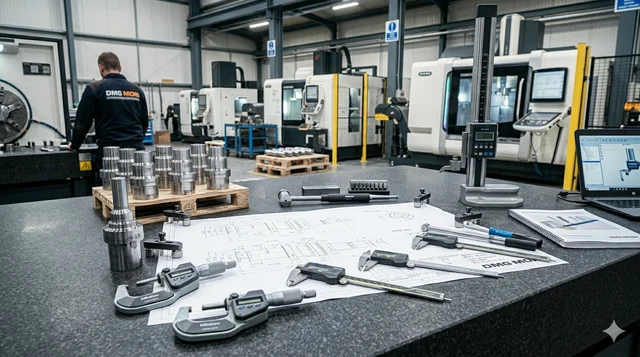
» alt=»» loading=»lazy»>
Реально достижимый допуск в металлообработке всегда зависит от комплекса факторов:
При запуске нового заказа важно не стремиться к минимально возможному допуску без
Для стабильного выполнения заказов повышенной точности предприятие должно обеспечивать
Работа с проверенным контрактным производителем позволяет заказчику получитьЗаключение
состояния оборудования, геометрии детали, свойств материала и правильной организации
производственных работ. Современные ЧПУ-станки позволяют стабильно выдерживать высокую
точность, однако каждый дополнительный квалитет требует более сложного технологического
подхода, увеличивает время обработки и повышает стоимость производства.
технической необходимости. Грамотно подготовленная конструкторская документация помогает
снизить процент брака, ускорить выполнение работ и избежать лишних затрат на контроль
качества продукции. Оптимальный результат достигается тогда, когда требования чертежа
соответствуют реальным возможностям производства.
не только современное оборудование, но и правильную организацию труда, регулярную
поверку измерительного инструмента и соблюдение технологических регламентов.
При проведении сложных производственных операций особое значение имеют квалификация
персонала, система контроля качества и соблюдение требований охраны труда.
прогнозируемый результат, прозрачные сроки изготовления и гарантированное соблюдение
допусков по ГОСТ и ISO. Такой подход снижает производственные риски и обеспечивает
стабильное качество деталей как в единичном, так и в серийном производстве.
Часто задаваемые вопросы (FAQ)
Вопрос
Ответ
Какие допуски считаются стандартными для ЧПУ обработки?
Для большинства токарных и фрезерных работ стандартным считается допуск
в диапазоне ±0,02–0,05 мм. Более высокая точность требует прецизионного
оборудования и дополнительных операций контроля.
Почему слишком жесткий допуск увеличивает стоимость производства?
Чем выше требования к точности, тем больше времени требуется на обработку,
настройку оборудования, замену инструмента и измерительный контроль.
Это напрямую влияет на себестоимость изготовления деталей.
Какие материалы сложнее удерживать в допуске?
Наиболее сложными считаются титановые сплавы, нержавеющие стали и
тонкостенные алюминиевые детали. Такие материалы могут деформироваться
в процессе работ и требуют особого подбора режимов резания.
Когда требуется дополнительный контроль качества продукции?
Усиленный контроль применяется при производстве ответственных деталей,
серийных партий с жесткими допусками, а также при выполнении заказов
для авиационной, медицинской и энергетической отрасли.
Как снизить процент брака при производстве деталей?
Снизить количество дефектов помогает оптимизация конструкторской
документации, корректный выбор допусков, стабильная организация
производственных работ и регулярная проверка измерительного инструмента.
Остались вопросы или есть что обсудить?
Главный нженер свяжется с вами в течение рабочего дня
- Контроль качества на каждом этапе
- Изготовление по ОСТ, ГОСТ и ТУ
- Полный комплект документов: паспорт, сертификат, акты
Или звоните
+7 985 763 34 70пн–пт с 08:00 до 17:00
напишите менеджеру в мессенджер
Работаем с проектами и подрядчиками