Основные проблемы при заказе сборки узлов
» alt=»» loading=»lazy»>
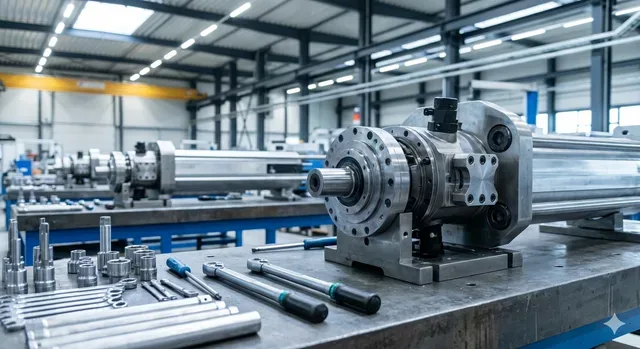
В промышленном производстве вопрос снижения издержек напрямую связан с эффективностью сборочных процессов. Одним из ключевых направлений оптимизации работы крупных компаний и сервисных центров становится делегирование второстепенных задач внешним исполнителям. Контрактное производство и финальная сборка изделий силами специализированных подрядчиков позволяют значительно разгрузить собственные мощности и перенаправить ресурсы на стратегическое развитие бизнеса. Однако передача сторонней организации процесса сборки сложных механизмов часто сопряжена с непредвиденными трудностями. Заказчики регулярно сталкиваются с ситуациями, когда сборочные операции выполняются с задержками, а итоговый уровень готовой продукции не соответствует ожиданиям. Возникающие в процессе проблемы могут быть вызваны десятками скрытых факторов: от банального недопонимания между инженерами до серьезных сбоев на этапе проектирования или логистики. В статье разберем, как устроен процесс контрактной сборки, с какими проблемами сталкиваются B2B-компании и как выстроить эффективную работу с подрядчиком. Мы разберем критически важные нюансы, которые необходимо учитывать еще до момента подписания договора, чтобы получить предсказуемый и качественный результат.Введение
Нужен расчёт металлообработки по чертежам или консультация?
Оставьте контакты — оценим задачу и перезвоним в рабочее время. Консультация бесплатная.
Особенности и риски контрактного производства узлов для B2B
Передача изготовления отдельных элементов на аутсорсинг — это естественный шаг для компании, которая стремится оптимизировать свои затраты и ускорить выход готового продукта на рынок. В B2B-сегменте контрактное производство узлов позволяет отказаться от содержания избыточных производственных площадей и закупки дорогостоящего оборудования. Однако этот процесс скрывает в себе ряд специфических рисков, которые могут напрямую повлиять на конечную маржинальность проекта.
Ключевые барьеры при делегировании сборочных процессов
Когда управление внутренними технологическими операциями переходит к стороннему подрядчику, ключевым фактором становится понятное взаимодействие между заказчиком и подрядчиком. На практике заказчики часто сталкиваются со следующими проблемами:
- Размывание зон ответственности между конструкторским бюро заказчика и технологами исполнителя.
- Отсутствие оперативного контроля на промежуточных этапах сборки, что приводит к обнаружению брака слишком поздно.
- Риск утечки конфиденциальной информации или уникальных технических решений, если база данных подрядчика плохо защищена.
Сравнительный анализ подходов к организации производства
Для понимания специфики B2B-взаимодействия важно сравнить, как распределяются риски в зависимости от выбранной модели интеграции исполнителя в цепочку поставок.
| Критерий сравнения | Работа с узкоспециализированным цехом | Комплексный контрактный завод |
|---|---|---|
| Зависимость от смежников | Высокие (заказчик сам координирует поставки деталей). | Минимальные (исполнитель берет логистику на себя). |
| Гибкость при изменении чертежей | Высокая, изменения вносятся быстро на рабочем месте. | Требует длительного согласования документов и перенастройки линии сборки. |
| Стандарты контроля качества | Зависят от квалификации конкретных рабочих. | Основаны на автоматизированных системах управления и строгом аудите. |
Правильная оценка рисков контрактного производства на раннем этапе позволяет заложить в договор четкие метрики эффективности и финансовые гарантии. Особое внимание следует уделить тому, как исполнитель организует хранение материалов и проверку входящих компонентов, поскольку именно здесь закладывается фундамент надежности будущего устройства.
Как скрытые дефекты компонентов срывают сроки сборки
Даже самый современный и автоматизированный технологический процесс сборки может полностью остановиться, если в цех поступают бракованные комплектующие. Скрытые дефекты деталей опасны тем, что их невозможно обнаружить при обычном визуальном осмотре во время приемки материалов. Проблема проявляется гораздо позже — непосредственно в момент выполнения сборочных операций или, что еще хуже, во время выходного тестирования готовых изделий.
Типичные скрытые дефекты и их последствия для графика
Обнаружение дефектных компонентов обычно приводит к цепочке задержек на всех последующих этапах сборки. В B2B-практике чаще всего встречаются следующие дефекты исходных материалов:
- Микротрещины в структуре печатных плат, которые расширяются под воздействием термической обработки при монтаже.
- Внутренние раковины и пустоты в отливках корпусных деталей, из-за которых нарушается герметичность всего устройства при финальной затяжке соединений.
- Нестабильные параметры электронных компонентов (конденсаторов, резисторов), приводящие к отказам работы всей системы на этапе калибровки.
Комментарий автора: Когда брак выявляется на финальном этапе сборки, исправление ситуации требует значительных временных затрат. Инженерам приходится осуществлять полный разбор узлов, проводить повторный поиск причины неисправности и заново запускать цикл монтажа. Время простоя оборудования в этот момент оплачивает, как правило, конечный заказчик.
Как минимизировать риски: пошаговый алгоритм входного контроля
Чтобы отсутствие качественных комплектующих не привело к заморозке проекта, на предприятии подрядчика должна быть внедрена строгая система верификации. Эффективная проверка состоит из трех основных барьеров:
- Инструментальный контроль. Использование специальных средств измерения и рентгенографического оборудования для проверки внутренних слоев и скрытых зон деталей.
- Тестирование контрольной группы. Выборочная сборка узлов из новой партии материалов перед запуском всей промышленной линии сборки.
- Анализ сопроводительной информации. Тщательная проверка паспортов качества, сертификатов соответствия и технических условий заводов-изготовителей компонентов.
Такой подход к подготовке производства позволяет вовремя выявить отклонения от заданной нормы, изолировать бракованную партию и оперативно заказать замену у поставщиков, сохранив общий график сдачи проекта в рамках утвержденных сроков.
» alt=»» loading=»lazy»>
Одной из наиболее острых проблем на этапе сборки электронных модулей является физическая или электрическая несовместимость компонентов. Ситуация, когда закупленные детали не подходят к посадочным местам на плате или некорректно взаимодействуют друг с другом, парализует работу монтажной линии. В B2B-сегменте это неизбежно приводит к срыву обязательств перед конечными клиентами и дополнительным финансовым потерям. В большинстве случаев несовместимость компонентов связана с ошибками проектирования или закупки. Как правило, это следствие цепочки ошибок, допущенных при закупках или проектировании: Для предотвращения подобных инцидентов современные сборочные предприятия должны применять комплексный подход к верификации спецификаций (BOM-листов) еще до запуска производства. В таблице ниже приведены основные защитные меры для каждого типа риска: Своевременный аудит конструкторской документации силами инженеров подрядчика позволяет выявить потенциальный конфликт элементов на этапе проверки документации, а не после запуска сборки, что экономит недели рабочего времени и бережет бюджет заказчика. Основой любого успешного производственного процесса является качественная техническая документация. Если в чертежах, схемах или спецификациях допущены неточности, то даже самое передовое предприятие не сможет выпустить качественное изделие. В сфере B2B некорректная передача исходных данных от заказчика к исполнителю — одна из главных причин, почему срываются сроки и возникает брак при сборке узлов. Проблемы могут возникнуть как на этапе непосредственной разработки конструкции, так и в процессе адаптации файлов под технологические стандарты конкретного завода. Чаще всего инженеры сталкиваются со следующими факторами: Чтобы минимизировать влияние человеческого фактора и гарантировать строгое соответствие изделий исходной задумке, принимающая сторона должна развернуть сквозной аудит документации. Взаимодействие инженерных служб строится на основе жестких правил: Четко выстроенный регламент проверки документов на начальном этапе позволяет устранить до 90% потенциальных дефектов еще до того, как материалы поступят на рабочие места монтажников. Это залог высокой точности исполнения и предсказуемой стоимости всего проекта. Изменения на рынке поставок серьезно усложнили закупку компонентов и логистику. Раньше сборка высокотехнологичного оборудования опиралась на предсказуемые каналы дистрибуции оригинальных компонентов. Сегодня B2B-клиенты и контрактные производства вынуждены ежедневно решать вопросы, связанные с увеличением сроков доставки, поиском альтернативных поставщиков и глубоким импортозамещением элементов на уровне отдельных деталей. Попытки оперативно перестроить снабжение сборочных линий без потери качества сталкиваются со следующими системными проблемами:
Комментарий автора: При импортозамещении недостаточно подобрать деталь только по базовым характеристикам. Просто найти деталь с похожим названием в каталоге недостаточно. Требуется полноценный инженерный анализ химического состава материалов, температурных режимов работы и механической прочности нового компонента в жестких производственных условиях.
Чтобы минимизировать зависимость от внешних факторов и гарантировать непрерывность процесса сборки изделий, надежный подрядчик использует комплексный подход к управлению складскими запасами и подбору альтернатив: Сегодня стабильность поставок во многом зависит от качества инженерной проработки замен и логистических решений. Успех проекта зависит от способности завода-изготовителя не просто заказать позиции по списку, а предложить грамотные технические решения по оптимизации спецификации в условиях меняющегося рынка.Проблема несовместимости элементов при монтаже печатных плат и модулей
Основные виды и причины возникновения несовместимости
Как избежать ошибок: правила сопряжения компонентов
Зона риска
Способ технической проверки
Ожидаемый результат
Габариты и посадочные места
Автоматизированный кросс-чек 3D-моделей элементов с топологией платы.
Исключение ручных ошибок наложения слоев.
Температурные режимы монтажа
Проверка даташитов на соответствие профилям пайки в печи.
Сохранение целостности корпусов при сборке узлов.
Подбор аналогов (импортозамещение)
Математическое моделирование схемных решений и сигналов.
Гарантия полной функциональной идентичности.
Критические ошибки проектирования и передачи конструкторской документации
Распространенные ошибки в документах и их последствия
Организация бесконфликтной передачи данных
Сложности логистики комплектующих и импортозамещения в деталях
Основные логистические барьеры и риски импортозамещения
Стратегия преодоления дефицита и стабилизации поставок
Направление оптимизации
Практическое решение проблемы
Результат для B2B-заказчика
Формирование буфера
Создание неснижаемого складского запаса критически важных электронных и механических единиц.
Защита линии сборки от внезапных сбоев в логистике на срок до 3–6 месяцев.
Процедура валидации аналогов
Обязательные стендовые испытания опытной группы замененных деталей перед их запуском в серию.
Исключение скрытого брака и подтверждение заявленных технических характеристик устройства.
Диверсификация пула поставщиков
Параллельная работа минимум с тремя аккредитованными дистрибьюторами по каждой группе материалов.
Возможность оперативного маневра при возникновении форс-мажора у одного из контрагентов.
Нужена консультация действующего специалиста?
Оставьте контакты — сами вам пеерзвоним.
» alt=»» loading=»lazy»>
Для B2B-заказчиков вопрос ценообразования всегда стоит на одном из первых мест. Однако слепое сокращение затрат и поиск самого дешевого исполнителя часто оборачиваются скрытыми расходами на исправление брака, судебными тяжбами и простоями оборудования. Разумная оптимизация бюджета должна строиться не на снижении культуры производства, а на устранении технологических потерь и грамотном проектировании самого процесса сборки. Наибольший эффект по снижению себестоимости достигается при совместной работе конструкторов и технологов еще до запуска производства. Экспертный анализ показывает, что наибольший потенциал снижения затрат кроется в следующих направлениях: Важным фактором оптимизации является объем выпускаемой партии. Зависимость стоимости выполнения работ от масштаба производства наглядно отражает экономику процесса: Таким образом, оптимальный способ снизить себестоимость проекта — это передача подрядчику полной информации о планах развития продукта и объемах потребления. Это позволяет предприятию-изготовителю заранее зафиксировать цены на материалы у дистрибьюторов и разработать оптимальный технологический процесс сборки под конкретные задачи вашего бизнеса. Финальный этап производства определяет, насколько надежно устройство будет выполнять свои функции в реальных условиях эксплуатации. Отсутствие строгого выходного контроля превращает каждую поставку в лотерею для B2B-клиента. Чтобы исключить передачу брака заказчику, на современном предприятии должна функционировать многоступенчатая система контроля, проверяющая как отдельные соединения, так и готовые блоки. Современные технологии позволяют выявлять отклонения параметров на самых ранних стадиях, не дожидаясь окончательной передачи изделий на склад. Для этого в структуру технологического процесса интегрируются следующие виды контроля: Для подтверждения соответствия узлов жестким отраслевым стандартам и техническим условиям (ТУ) каждая партия продукции должна проходить цикл испытаний. Типовой регламент проверки включает в себя несколько критически важных этапов:
Комментарий автора: Полноценное сквозное тестирование требует серьезных инвестиций в разработку и изготовление тестовых стендов. Однако затраты на создание оснастки окупаются при первой же предотвращенной рекламации. Ответственный подрядчик всегда предоставляет заказчику детальный отчет о результатах тестирования по каждому серийному номеру изделия.
Такой глубокий подход к обеспечению качества гарантирует, что B2B-покупатель получает полностью работоспособное оборудование, готовое к немедленной интеграции в конечные машины или отправке конечному потребителю.Как оптимизировать стоимость сборки узлов без потери качества
Основные резервы снижения себестоимости
Влияние серийности на стоимость сборочных единиц
Тип производства
Объем партии (шт)
Структура затрат и особенности
Возможности для экономии
Мелкосерийное / Прототипы
1 – 10
Высокая доля ручного труда, штучная проверка каждого параметра, затраты на запуск.
Максимальное использование готовых стандартных модулей.
Среднесерийное
10 – 500
Баланс между ручными операциями и применением специальных средств малой автоматизации.
Изготовление технологической оснастки (шаблонов, кондукторов).
Крупносерийное
от 500 и выше
Минимальная себестоимость единицы, запуск специализированных линий сборки, робототехника.
Глубокая автоматизация контроля качества и сквозного тестирования.
Контроль качества и сквозное тестирование готовых блоков
Методы сквозной проверки на сборочных линиях
Программа приемо-сдаточных испытаний
Этап испытаний
Суть метода проверки
Какие дефекты позволяет выявить
Визуально-измерительный контроль (ВИК)
Проверка геометрии, размеров, качества лакокрасочного или защитного покрытия и надежности резьбовых соединений.
Внешние повреждения, недозатянутый крепеж, некомплектность.
Термотренировка (климатическая камера)
Выдержка блоков в условиях повышенной температуры и влажности под рабочей нагрузкой в течение заданного времени.
Ранние отказы полупроводников, плохой контакт в межплатных соединениях, скрытый брак пайки.
Вибростенд (механические испытания)
Воздействие на конструкцию знакопеременных физических нагрузок разной частоты.
Слабая фиксация тяжелых деталей, склонность соединений к самоотвинчиванию, внутренние трещины.
» alt=»» loading=»lazy»>
Поиск партнера для контрактного производства — это стратегическое решение, от которого зависит стабильность B2B-компании на годы вперед. Ошибка на этом этапе приводит к регулярным срывам поставок, финансовым потерям и ухудшению репутации перед конечными потребителями. Чтобы минимизировать риски, необходимо оценивать потенциального исполнителя не по красивым презентациям, а по жестким техническим и организационным критериям. Прежде чем подписать долгосрочный договор на выполнение процесса сборки сложной техники, необходимо провести личный или независимый аудит завода-изготовителя. Надежный центр контрактного производства должен соответствовать следующим параметрам: Для удобства анализа B2B-клиентов мы собрали базовые вопросы, ответы на которые помогут составить объективную модель благонадежности контрагента: Долгосрочное партнерство строится на принципах взаимной выгоды и открытости. Если компания-подрядчик готова предоставить полную информацию о своей структуре, организует экскурсию на производство и предлагает инструменты для отслеживания статуса заказа в реальном времени, это обычно говорит о выстроенных производственных процессах и готовности к серьезной совместной работе. Когда B2B-компания принимает решение делегировать производство, перед ней встает выбор: закупать детали у десятка разных поставщиков и передавать их на финальный монтаж или доверить всю сборку одному исполнителю. Практика показывает, что дробление задач между разными контрагентами часто приводит к размыванию ответственности и увеличению затрат. Комплексный заказ сборки узлов под ключ позволяет полностью устранить эти проблемы. Главная ценность формата «под ключ» для крупного бизнеса — это ликвидация внутренних споров между смежниками. Когда за поставку материалов, изготовление деталей, монтаж и финальные испытания отвечает одно предприятие, заказчик получает защищенную модель сотрудничества: Многие B2B-клиенты ошибочно полагают, что самостоятельный закуп деталей позволяет сэкономить. Однако если провести глубокий расчет всех сопутствующих издержек, комплексный метод сборочных работ оказывается значительно выгоднее.
Комментарий автора: Делегирование полного цикла производства — это высшая степень доверия между партнерами. Современные промышленные предприятия, работающие по такой схеме, фактически берут на себя функции внешнего производственного подразделения, обеспечивая высокую гибкость бизнеса в любых рыночных условиях.
Таким образом, комплексный подход позволяет B2B-клиенту полностью сфокусироваться на своих ключевых компетенциях: разработке новых продуктов, маркетинге, сервисе и продажах, переложив все рутинные производственные вопросы на плечи профессионального контрактного завода.Критерии выбора надежного подрядчика для долгосрочного партнерства
На что обратить внимание при аудите производственной площадки
Чек-лист для проверки потенциального партнера
Группа параметров
Критерий оценки и требования
Зачем это нужно проверять
Система менеджмента
Наличие действующего сертификата ISO 9001:2015 и четко прописанные правила контроля брака.
Гарантия того, что все технологические процессы стандартизированы и прозрачны.
Инженерная поддержка
Наличие собственного конструкторского бюро для адаптации документов и проведения DFM-анализа.
Возможность оперативно вносить изменения в чертежи и оптимизировать затраты.
Финансовая база
Отсутствие крупных судебных исков, стабильный оборот, готовность работать по гибким схемам оплаты.
Защита проекта от внезапной остановки из-за блокировки счетов или банкротства исполнителя.
Преимущества комплексного заказа сборки оборудования под ключ
Единая точка ответственности за конечный результат
Экономическая эффективность комплексного подхода
Этап реализации проекта
При раздельном заказе (давальческое сырье)
При заказе сборки изделий под ключ
Входной контроль материалов
Осуществляется силами заказчика. Расходы на содержание лаборатории и оборудования.
Включен в сквозной процесс завода-изготовителя. Заказчик получает готовый акт верификации.
Управление остатками и неликвидами
Избыток или пересортица деталей ложится убытком на бюджет компании-заказчика.
Исполнитель рассчитывает норму расхода с учетом допусков на естественный технологический брак.
Адаптация документации
Любые нестыковки в чертежах приводят к остановке цеха и оплате простоя станков заказчиком.
Инженеры подрядчика проводят DFM-анализ до запуска линии сборки, минимизируя риски.
» alt=»» loading=»lazy»>
Организация эффективного процесса сборки сложных промышленных узлов — это многоуровневая задача, требующая глубокой инженерной экспертизы, отлаженной логистики и жесткого контроля качества на каждом этапе. В сфере B2B любая ошибка, будь то неточность в передаче технической информации, скрытый дефект исходных материалов или геометрическое несоответствие размеров деталей, неизбежно приводит к срыву сроков и финансовым потерям. Как показывает детальный анализ, большинство этих проблем можно успешно предотвратить еще до запуска станков и оборудования. Переход от разрозненных закупок к комплексному заказу сборки изделий под ключ становится для современных предприятий надежным инструментом защиты бизнеса от рыночных рисков.Надежный контрактный завод берет на себя DFM-анализ документации, импортозамещение компонентов и сквозное тестирование готовых систем. Это позволяет B2B-компаниям снизить долю брака и оптимизировать затраты. Инвестиции времени в аудит производственной площадки подрядчика и выстраивание прозрачной схемы коммуникации снижают риски и делают сотрудничество более стабильным.Заключение
Остались вопросы или есть что обсудить?
Главный нженер свяжется с вами в течение рабочего дня
- Контроль качества на каждом этапе
- Изготовление по ОСТ, ГОСТ и ТУ
- Полный комплект документов: паспорт, сертификат, акты
Или звоните
+7 985 763 34 70пн–пт с 08:00 до 17:00
напишите менеджеру в мессенджер
Работаем с проектами и подрядчиками